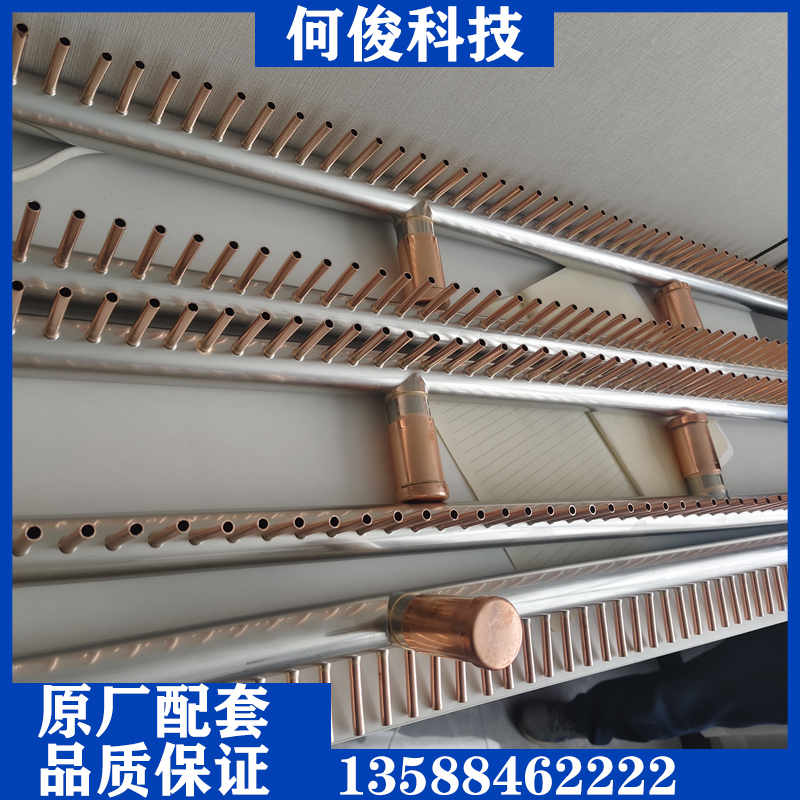
不锈钢钎焊集气管
不锈钢钎焊集气管的难点在多接头一次钎焊的温度均匀性、钎缝致密性与管内清洁度。本文按结构、不锈钢钎焊特性、工艺路线、间隙与润湿、真空与气氛炉差异、缺陷判断、检验项与适用边界逐项说明。
产品详情
不锈钢钎焊集气管和单管路的钎焊不是一回事,它的特殊性来自一个管体上往往要同时焊多个支管或接头。接头一多,就会出现三个新问题:各接头的加热温度很难同时到位、钎料用量与预置位置互相牵制、以及钎焊后管内的清洁度更难保证。再加上不锈钢表面氧化膜致密、钎焊温度区间窄,这类集气管的工艺难度明显高于铜制件。判断标准很明确:所有钎缝连续致密不漏、管内无钎剂与氧化皮残留、各支管位置与角度在钎焊后不跑。
一、结构特征与难点分布
- 主管与支管:支管数量多时,装配工装要一次定位全部支管,工装本身的刚性与热稳定性直接决定位置精度。
- 端盖与堵头:端部封闭件的钎缝受力较大,钎料必须填满整个搭接长度。
- 接头与法兰:与系统其他部件对接,往往同时要求密封与位置精度,钎焊后可能需要复检尺寸。
- 壁厚差异:主管与支管、管件与接头的壁厚常常不同,升温速度不一致,薄壁侧容易过烧、厚壁侧可能未达钎焊温度,这是多接头件最典型的难题。
二、不锈钢钎焊为什么更难
不锈钢表面有一层致密且稳定的氧化膜,钎料要在其表面润湿,必须先破除这层膜。与铜件相比,不锈钢钎焊有三个特点:一是对气氛或钎剂的依赖更强;二是钎焊温度窗口相对窄,温度偏高会损伤母材、偏低则润湿不足;三是热膨胀系数与钎料差异明显,冷却过快容易在钎缝产生应力。因此不锈钢集气管的钎料选择通常偏向银基或铜基、必要时用镍基,具体牌号取决于使用温度与接头强度要求,以工艺试验结果为准。钎剂虽然能改善润湿,但残留会腐蚀不锈钢管路,能用保护气氛或真空解决时应优先不用钎剂。
三、工艺路线
| 工序 | 内容 | 控制点 |
|---|---|---|
| 管件下料与端部加工 | 切割、倒角、缩口或扩口 | 端面平整、插入端尺寸与间隙匹配 |
| 焊前清洁 | 脱脂、除氧化皮、去切削液 | 清洁后的放置时限、禁止手触钎焊面 |
| 装配与定位 | 工装固定全部支管与接头 | 插入深度、角度、间隙均匀性、工装热膨胀 |
| 钎料预置 | 环状、丝状或膏状钎料 | 位置在毛细可及处、用量适中 |
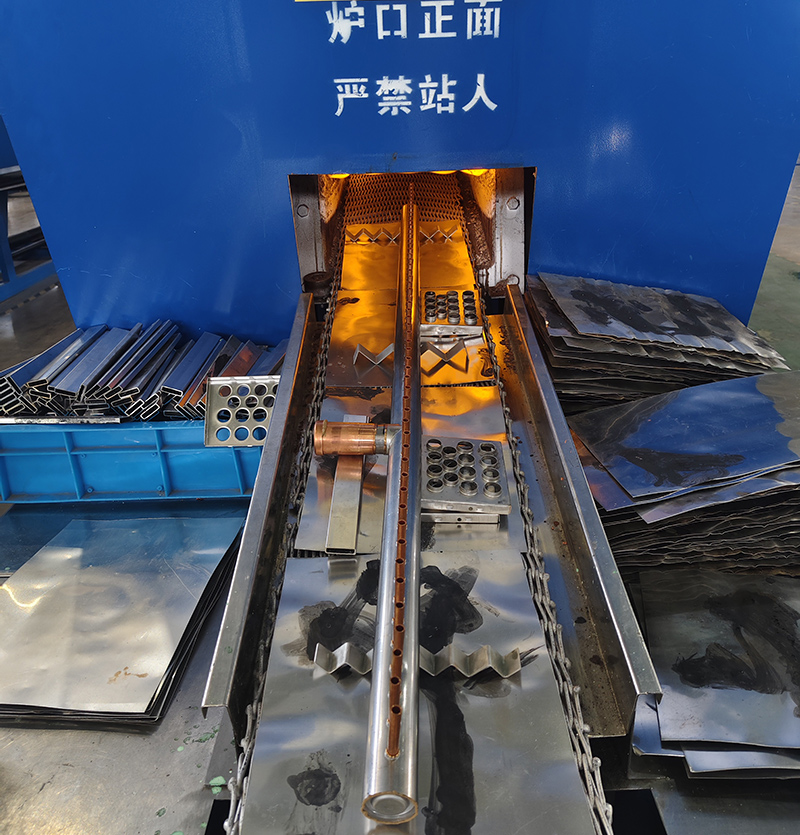
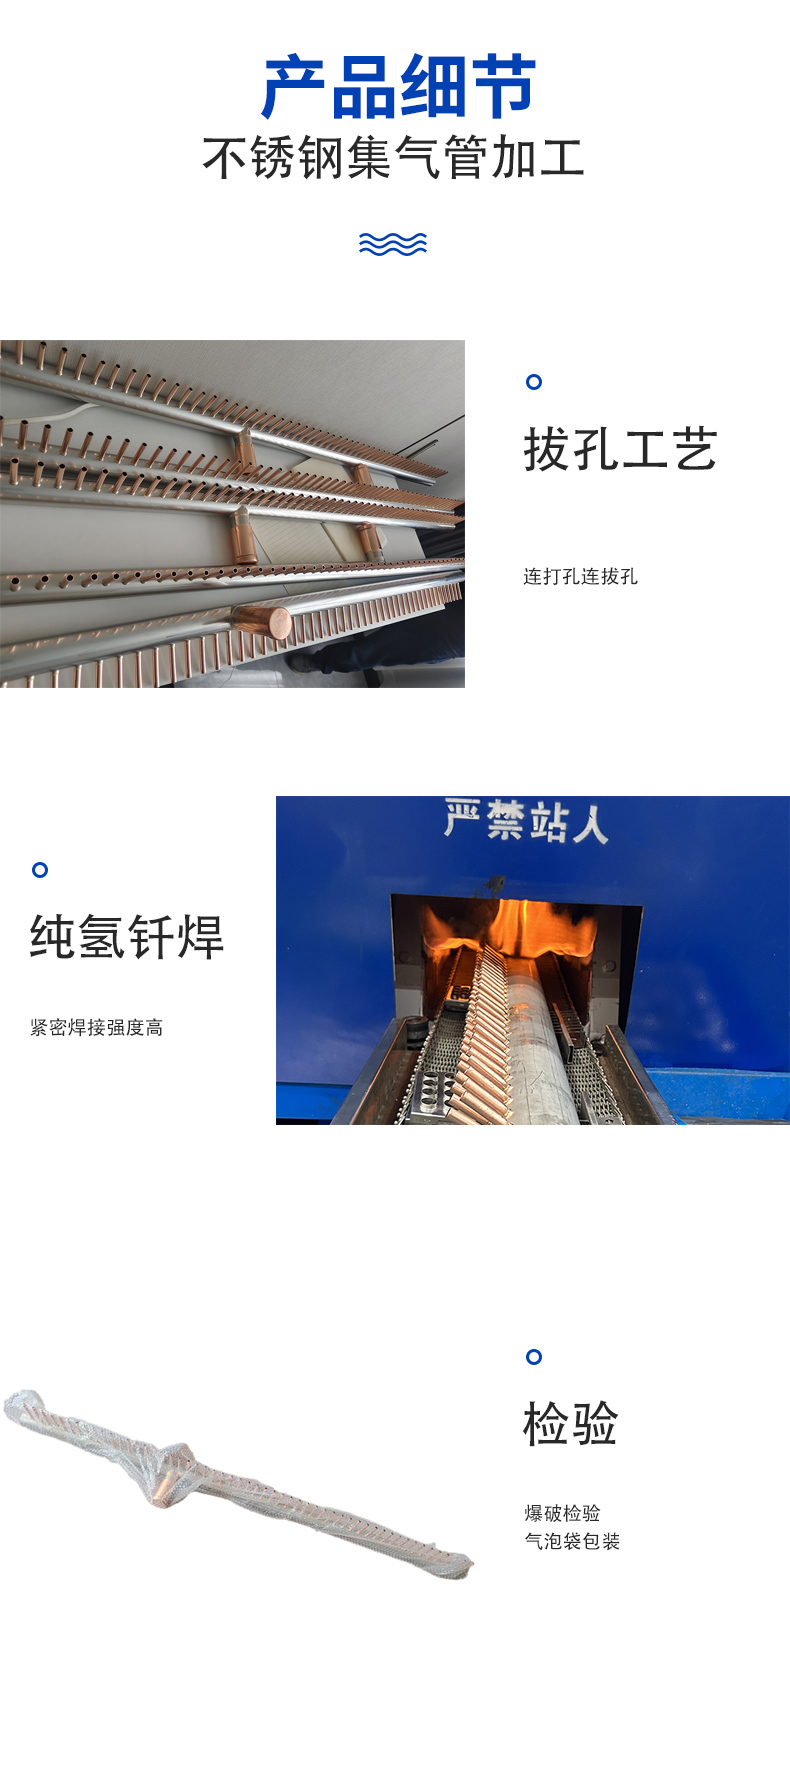
| 钎焊加热 | 真空炉、气氛炉或感应加热 | 升温均匀性、均温时间、冷却速率 |
| 焊后清理与检验 | 去除残留、外观与致密性检验 | 管内清洁度、钎缝圆角、尺寸复检 |
四、多接头钎焊的三个控制点
- 温度均匀性:接头多、位置分散时,靠近热源与远离热源的接头温度不同,可能出现一部分已流钎料、另一部分还没润湿。做法是把工件放在炉内温度最均匀的区域,必要时延长均温时间,或采用分次钎焊把温度需求接近的接头放在一起。
- 工装与间隙:多接头工装必须一次把全部支管定位,工装材料的热膨胀要与工件接近,否则升温后间隙变化,毛细填缝失效。工装还要便于拆卸,避免取件时把已凝固的钎缝拉裂。
- 清洁度:管内清洁度是不锈钢集气管最容易被忽略又最难补救的一项。焊前油污、焊后钎剂残留与氧化皮都会随冷媒循环进入系统。能用真空或保护气氛时优先不用钎剂,是降低残留风险最直接的手段。真空炉与网带炉的差异可参考电子膨胀阀真空网带钎焊加工里的对比表。
五、钎焊间隙与润湿
钎料靠毛细作用填缝、不熔化母材,因此间隙是第一位的工艺条件。间隙过大则填不满、出现空洞;间隙过小则气体与钎剂排不出、形成夹渣。行业常见做法是把搭接间隙控制在较窄区间,具体取值取决于钎料、母材与加热方式,需以工艺试验结果为准。润湿好坏看钎缝外观:形成平滑内凹圆角且填满搭接区为良好;钎料成球堆在缝口说明氧化膜未除净或温度不足;钎料大面积流向非焊接区域说明温度偏高或用量过多。钎缝的致密性最终要靠气密性试验确认,不能只看外观。气密性检测方法可参考电磁阀外壳气密性检测方法。
六、常见缺陷、检验项与适用边界
- 个别接头未焊透或空洞:温度不均或间隙过大,多接头件要逐条检查而非抽样。
- 润湿不良、钎料成球:清洁度优先,其次温度与气氛。
- 母材过烧、薄壁熔蚀:温度偏高或停留时间过长。
- 支管角度或位置偏移:工装刚性不足或热膨胀失配,属钎焊后尺寸问题。
- 管内残留污染:钎剂或氧化皮未清理干净。
检验建议覆盖:外观(钎缝圆角连续性、无成球、无大面积流痕、无过烧变色)、尺寸(支管位置与角度、插入深度、总长)、致密性(气密性或氦检,泄漏率指标按客户要求)、清洁度(管内残渣与钎剂残留)、必要时做钎缝强度或金相抽检。
什么情况下不建议采用钎焊:使用温度接近钎料熔点、钎缝长期强度无法保证的场合;结构上无法形成稳定毛细间隙或搭接长度不足;钎焊温度会损伤母材性能;管内精密配合件无法防护、钎料有流入风险;对残留物极敏感又必须使用钎剂而清理无法彻底。这些情形应评估改用其他连接方式或调整结构。
同栏目下的相关件型见集液管钎焊加工与排温排气传感器不锈钢连接管,管路件栏目见管路件,炉型与固溶处理见钎焊固溶。把图纸、材料组合与泄漏率要求发来,我们按件型做一次钎焊工艺可行性评估,重点确认工装方案、炉型选择与管内清洁方案。
下一篇:暂无