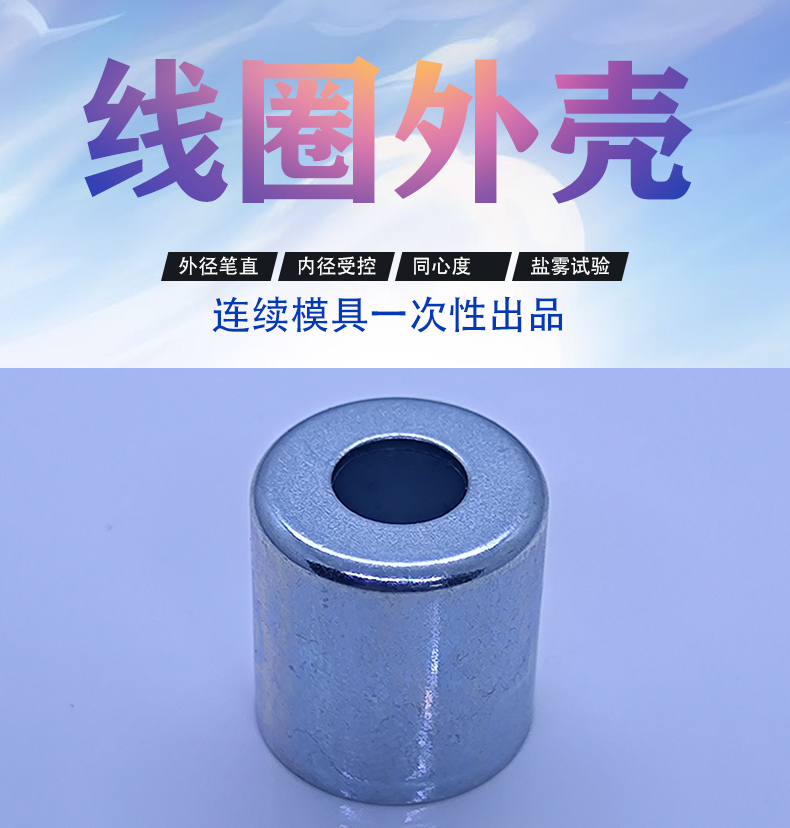
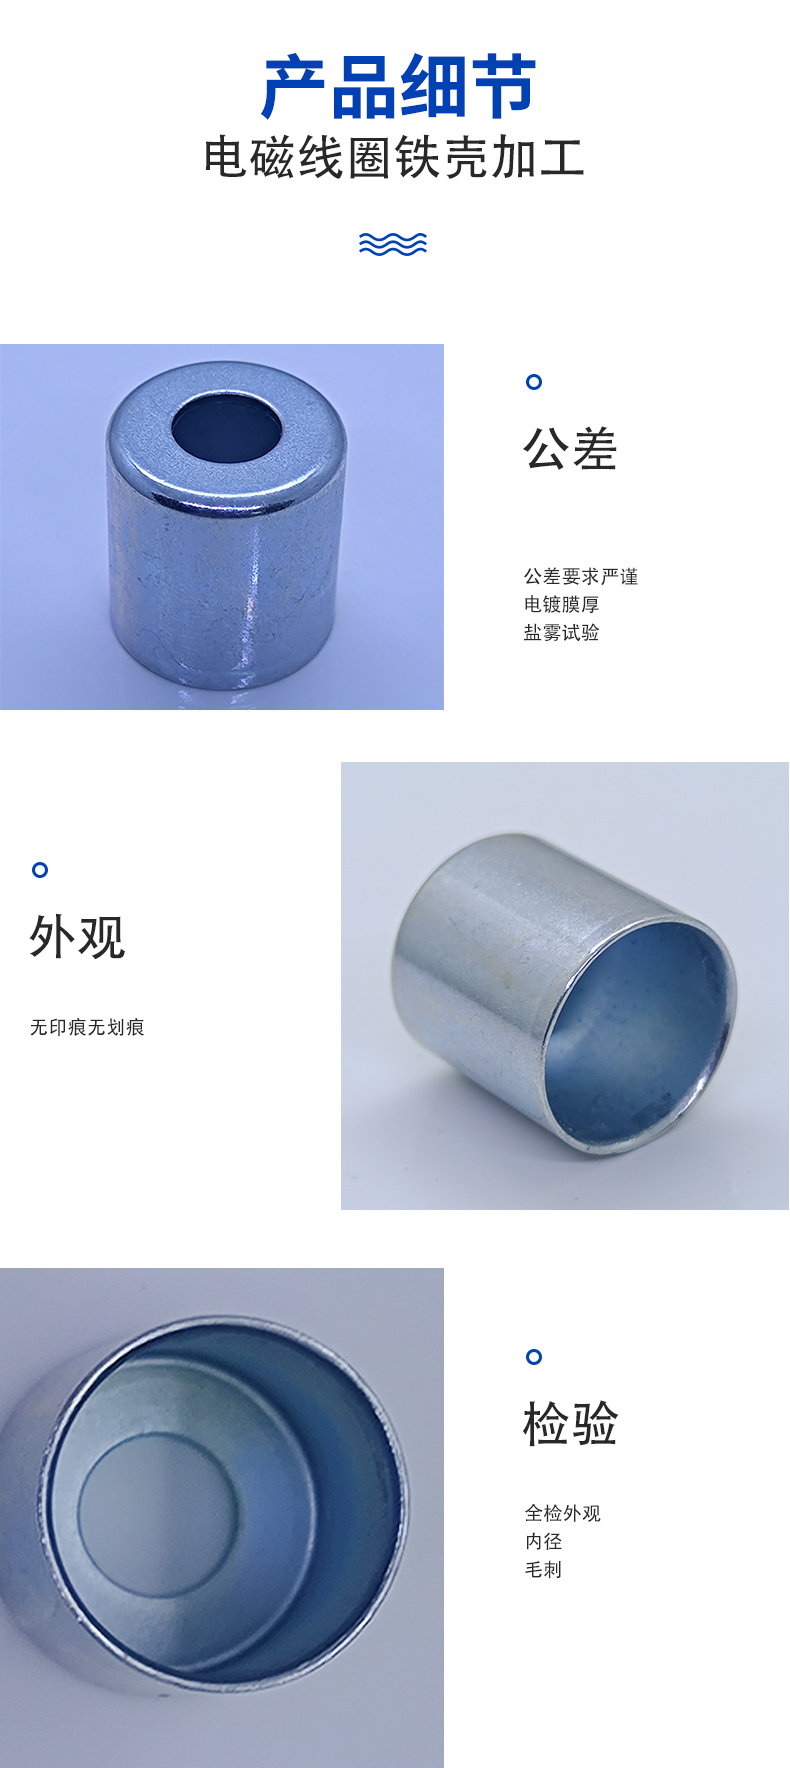
电磁线圈外壳
电磁线圈外壳是按批量交付的筒形拉伸件,难点不在单件能不能做出来,而在批次之间的尺寸一致性、同心度与表面状态稳定。本文按结构、材料、工艺路线、批量控制手段、常见缺陷、检验项与适用边界展开。
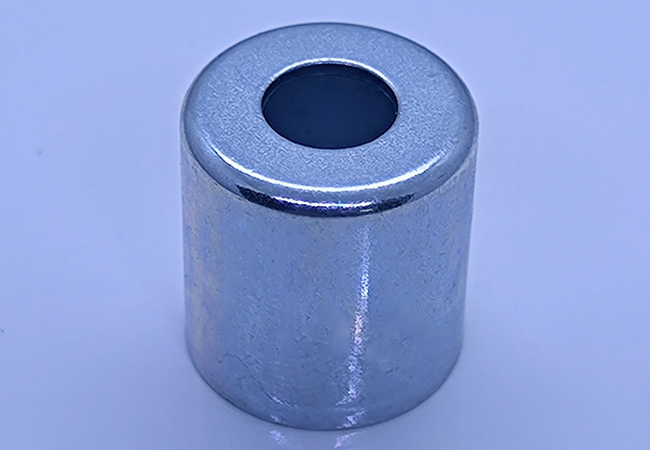
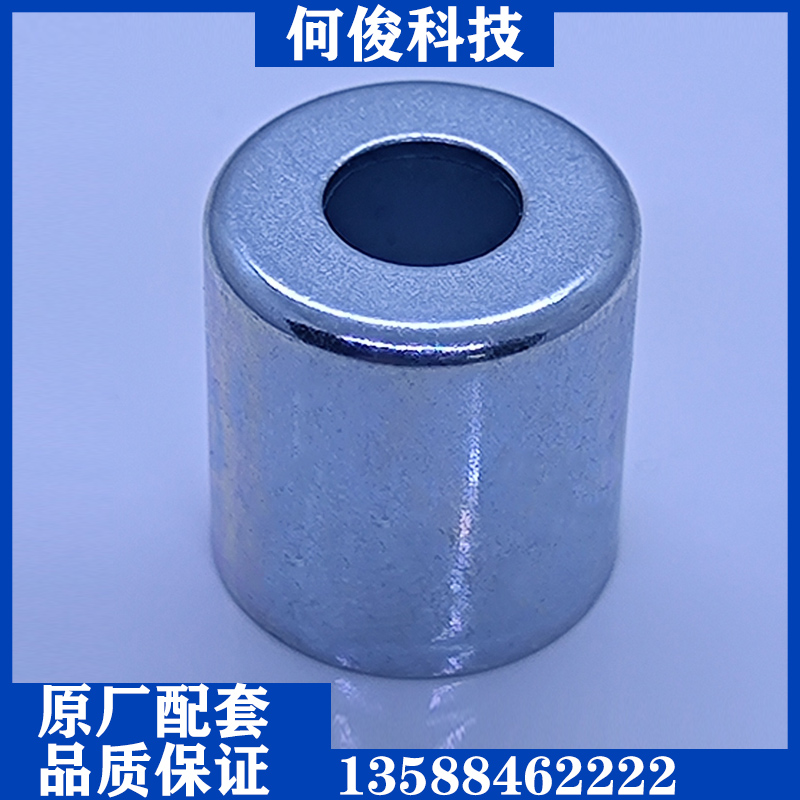


产品详情
电磁线圈外壳这类零件,看起来与单件样品的差别不大,但真正决定成败的是批次一致性:第一百件和第一万件的内径、壁厚、同心度不能漂。线圈外壳要与骨架、铁芯、端盖配合,任何一个尺寸在批次内漂移,装配线就会挑件,挑件率一高,成本结构就崩了。所以这件产品在工艺上要解决的核心问题不是「能不能成形」,而是「用什么手段把成形过程锁住」。
一、结构特征与配合部位
- 筒身:容纳线圈或骨架,内径是主要配合尺寸;筒壁厚度影响磁路气隙与结构强度。
- 底部或顶端:常带出线孔、定位孔或冲切缺口,孔位精度影响引线走向与装配。
- 口部:与外盖、挡圈或灌封配合,口部尺寸与圆度直接决定压装与密封效果。
- 安装面:多为外圆或端面,是同心度的测量基准,应与客户确认术语一致,避免判定争议。
二、材料与来料控制
线圈外壳的材料选择取决于是否参与磁路:参与磁路用纯铁或低碳钢,不参与则可用不锈钢等耐蚀材料,这条判断在不锈钢电磁阀外壳加工要点里有专门讨论。批量生产中最容易出问题的不是牌号选错,而是来料波动。厚度公差、力学性能、表面状态三项中任何一项变化,都会直接反映到拉深力与回弹上。稳妥的做法是每批来料留样并记录批次号,首件确认时把关键尺寸与上批对比,出现异常先查材料再改模具,这个顺序在冲压拉伸件开裂的排查顺序里讲得很清楚。
三、工艺路线与批量控制手段
| 工序 | 目的 | 批量控制手段 |
|---|---|---|
| 落料 | 提供稳定坯料 | 卷料送料长度与模具定位销复核 |
| 拉深 | 形成筒形 | 压边力按批次固化并记录,避免凭手感调 |
| 整形 | 稳定内径与圆度 | 定期复核整形模磨损量与产品尺寸的对应关系 |
| 冲孔/切边 | 加工出线孔与缺口 | 刃口磨损周期化更换,毛刺超限即停机 |
| 去毛刺 | 保证内壁与口部洁净 | 工序参数固定,避免批量内部差异 |
| 检验与包装 | 拦截批次内的异常 | 首件、巡检与出货抽检三级记录 |
四、一致性靠什么保证
- 参数固化而不是经验固化:把压边力、滑块行程、润滑方式写成可复核的作业条件,换班后仍能复现,这是批量件的基本要求。
- 模具磨损的可预测化:拉深凸凹模与冲裁刃口都会磨损,磨损到一定程度尺寸就开始漂。做法是把产品尺寸与模具累计冲次关联起来,按冲次安排保养,而不是等超差再修。
- 检测频次的匹配:关键尺寸用检具在生产线上快速判定,全尺寸检测按批次做。检具与专用量具的投入,是批量件成本里容易被忽略但回报明确的一项。
- 退火安排的稳定性:多道次件若中间有退火,炉次差异会带来塑性差异,进而影响后道次尺寸。批量件应把退火炉次与批号绑定记录。
五、常见缺陷与判断
- 内径在批次内逐渐变大:多因整形凸模磨损,属于可预测的漂移,应按冲次保养而不是全批返工。
- 口部出现波纹:压边力或坯料厚度波动,先查来料再查参数。
- 孔口毛刺超限:冲裁刃口磨损或间隙偏大,参考冲压件毛刺怎么控制。
- 内壁零星拉伤:模具工作面积屑或前道毛刺带入,停机检查凸模表面往往一次就能定位。
六、检验项
建议按三级设置:首件全尺寸、过程巡检关键尺寸、出货抽检。关键尺寸至少包括内径、外径、总高、壁厚(多点)、口部尺寸与孔位;形位包括同心度、圆度与端面垂直度;外观包括拉伤、折痕、毛刺与镀层状态。完整的出货检验清单见电磁阀外壳出货前检什么,同心度的专项控制见电磁阀外壳同心度控制方法。
七、什么情况下不适合这条路线
- 需求量很小而结构复杂:模具与检具投入无法分摊,建议改用管料车削或型材加工。
- 内孔要求严格的台阶、内螺纹或高精度镜面:拉深壁厚不均使后道加工余量难以保证。
- 筒深与内径之比过大:需要多次变薄拉伸与中间退火,工序成本与开裂风险同步上升。
- 材料指定高强度钢又不允许退火:塑性不足的约束无法用工艺手段完全化解。
同族件型的对照可参见电磁铁线圈外壳冲压拉伸加工,件族结构与密封要求见电磁阀外壳专题,从结构到工艺路线的完整判断见电磁阀外壳冲压怎么做。
把图纸、年用量区间与关键配合尺寸发来,我们按件型做一次成形可行性评估,重点确认模具方案、检具配置与批次一致性的控制方式。